El control de temperatura y presión es el núcleo del proceso de laminación de PCB multicapa . La laminación avanzada de BenPCB garantiza una unión de capas precisa, lo que respalda una alta densidad, confiabilidad y un rendimiento superior en sistemas electrónicos complejos. Sin una regulación cuidadosa, pueden ocurrir defectos como delaminación, deformación o fallas eléctricas. Los fabricantes que comprenden el impacto práctico de estos parámetros pueden lograr una mejor calidad del producto y una funcionalidad a largo plazo.
Descripción general del proceso de laminación de PCB multicapa
Apilamiento y preparación de capas
El proceso de laminación de PCB multicapa comienza con un cuidadoso apilamiento y preparación de las capas. Los ingenieros seleccionan placas base con patrones de circuitos grabados. Estos núcleos están apilados con láminas de preimpregnado, que es un material de fibra de vidrio recubierto de resina. El orden de apilamiento es importante porque determina cómo fluirán las señales y la energía a través del tablero. Cada capa debe alinearse perfectamente para evitar problemas eléctricos posteriores.
La PCB multicapa de BenPCB utiliza técnicas de apilamiento avanzadas. Esto permite diseños de alta densidad y admite aplicaciones complejas como servidores de IA y dispositivos médicos. El proceso de apilamiento también ayuda a separar las capas de señal de los planos de alimentación y tierra. Esto reduce las interferencias y mejora la calidad de la señal.
Los principales pasos del proceso se pueden resumir de la siguiente manera:
| Paso | Descripción |
|---|
| Lay-up | Apilado y fijación de placas base con patrones de circuitos grabados y preimpregnados en un orden específico. |
| Laminación | Sujetando las capas internas y aplicando calor y presión para unirlas. |
| Post-tratamiento | Procesamiento de los tableros mediante biselado, taladrado y control de desviaciones de capa. |
Aplicación de temperatura y presión
Después del apilado, el proceso de laminación pasa a la aplicación de temperatura y presión. Las capas apiladas se colocan en una prensa térmica al vacío. La prensa aplica calor y presión controlados a la pila. Esto hace que la resina del preimpregnado fluya y llene los espacios entre las capas. El calor también cura la resina, creando una unión sólida.
Es esencial un control preciso de la temperatura y la presión. Si la temperatura es demasiado baja, es posible que la resina no fluya correctamente. Si la presión es demasiado alta o demasiado baja, las capas pueden desplazarse o formar huecos. BenPCB utiliza equipos avanzados para monitorear estos parámetros. Esto garantiza una fuerte adherencia y un rendimiento fiable en cada placa.
Efectos de la temperatura en la laminación
Flujo de resina y curado
La temperatura juega un papel crucial en el proceso de laminación de PCB multicapa. La resina del preimpregnado debe fluir y curarse adecuadamente para unir las capas. Cuando la temperatura aumenta, la viscosidad de la resina disminuye, lo que le permite moverse y llenar los espacios entre capas. Si la temperatura es demasiado baja, la resina se vuelve espesa y es posible que no se distribuya uniformemente. Esto puede dejar huecos y puntos débiles en la PCB.
●Las temperaturas más altas reducen la viscosidad de la resina, mejorando el flujo.
● Las temperaturas más bajas aumentan la viscosidad, lo que corre el riesgo de un llenado incompleto.
● La temperatura óptima de laminación para FR-4 está entre 180°C y 190°C.
● Los materiales de alta Tg pueden requerir temperaturas de alrededor de 200°C para un curado completo.
● Las velocidades de rampa de temperatura controladas son esenciales para evitar defectos como huecos y delaminación.
El proceso de laminación sigue una cuidadosa secuencia:
- Precaliente la pila a 100 °C-120 °C antes de aplicar presión total para iniciar el flujo de resina.
- Aplique presión gradualmente en sincronía con los aumentos de temperatura para evitar una expulsión excesiva de resina.
- Mantenga temperaturas de curado estables durante 60 a 120 minutos para garantizar una reticulación adecuada.
Consejo: La temperatura de la placa caliente en las prensas de laminación normalmente se mantiene entre 180°C y 200°C. Esta gama permite que la resina epoxi se ablande y fluya eficazmente antes de curar.
Impacto en la integridad de la capa
Las variaciones de temperatura durante el proceso de laminación de PCB multicapa pueden afectar la integridad de cada capa. Si la temperatura fluctúa, se pueden formar burbujas de aire y la presión puede volverse desigual. Estos problemas pueden dañar las propiedades dieléctricas y la fuerza de unión de la PCB. Es necesario un control preciso de la temperatura para mantener las capas estables y confiables.
Los métodos de prueba de estrés térmico, como los ciclos térmicos y el choque térmico, ayudan a evaluar qué tan bien una PCB puede soportar los cambios de temperatura. Estas pruebas simulan condiciones del mundo real y revelan debilidades en el diseño o los materiales. A medida que los dispositivos se vuelven más compactos, aumentan los desafíos térmicos. Los métodos de prueba como la simulación de reflujo, el ciclo térmico y el choque térmico son cruciales para evaluar la capacidad de una PCB para soportar variaciones de temperatura sin delaminación ni deformación.
Riesgos de temperatura incorrecta
La temperatura incorrecta durante la laminación puede causar varios defectos en la PCB. Si la temperatura es demasiado alta, la resina puede fluir demasiado o incluso descomponerse, lo que debilita la unión. Si la temperatura es demasiado baja, la resina no se derretirá lo suficiente, lo que impedirá una unión fuerte.
| Causa | Descripción | Riesgo resultante |
|---|
| Perfil de prensa inadecuado | Temperatura o presión incorrecta | Curado incompleto |
Los riesgos comunes incluyen:
● Flujo excesivo de resina que produce capas de unión delgadas.
● Descomposición de la resina provocando una débil adhesión.
● Fusión incompleta que resulta en una mala unión.
● Formación de huecos y delaminación.
El monitoreo y control cuidadosos de la temperatura durante todo el proceso de laminación de PCB multicapa ayudan a prevenir estos defectos y garantizan que la PCB cumpla con altos estándares de densidad y confiabilidad.
Efectos de la presión en la laminación
Unión y adhesión de capas
La presión juega un papel vital en el proceso de laminación de PCB multicapa. Cuando los ingenieros aplican la cantidad adecuada de presión, la resina fluye entre las capas y llena cada microespacio. Esta acción crea fuertes vínculos que mantienen unidas las capas. Si la presión es demasiado baja, la resina no podrá llegar a todos los espacios y es posible que las capas no se adhieran bien. Si la presión es demasiado alta, la resina puede romperse, lo que debilita la unión.
La siguiente tabla muestra cómo los diferentes niveles de presión afectan la unión de capas:
| Presión (PSI) | Efecto sobre la unión de capas |
|---|
| 250 - 400 | Flujo de resina óptimo y fuertes uniones entre capas. |
| Por debajo de 250 | Enlaces débiles y posibles defectos. |
| Por encima de 400 | Riesgo de degradación de la resina y huecos. |
La mayoría de los fabricantes utilizan un rango de presión entre 300 y 500 psi para lograr una adhesión confiable. Este rango ayuda a que la resina llene todos los pequeños espacios y garantiza que cada capa de PCB se una firmemente. La presión controlada también reduce el riesgo de delaminación, que puede provocar fallos en los dispositivos electrónicos.
Nota: La aplicación de presión controlada durante la laminación es crucial para garantizar que la resina llene adecuadamente los microespacios entre las capas de una PCB. Este relleno es esencial para lograr una fuerte adhesión y prevenir problemas como la delaminación, que pueden comprometer la integridad del producto final.
Eliminación del vacío
Los huecos son pequeñas bolsas de aire que se pueden formar entre las capas durante el proceso de laminación. Estos huecos pueden debilitar la PCB y causar problemas eléctricos. La presión adecuada ayuda a eliminar estos huecos al empujar la resina hacia cada espacio entre las capas. Cuando la resina llena todos los huecos, las capas se convierten en una unidad sólida.
Puntos clave sobre la eliminación de vacíos:
● La presión controlada (200–300 psi) es esencial para una adhesión adecuada.
● La presión garantiza que la resina rellene eficazmente los microespacios entre las capas.
● La presión adecuada minimiza defectos como huecos y delaminación.
Una PCB sin huecos tendrá un mejor rendimiento eléctrico y durará más. BenPCB utiliza equipos avanzados para monitorear y controlar la presión durante la laminación. Este enfoque ayuda a producir placas de alta calidad para aplicaciones exigentes.
Riesgos de una presión incorrecta
Una presión incorrecta durante el proceso de laminación de PCB multicapa puede provocar varios problemas. Si la presión es demasiado baja, la resina no fluye bien y es posible que las capas no se adhieran. Esto puede provocar puntos débiles o incluso separación entre capas. Si la presión es demasiado alta, la resina puede descomponerse o salir exprimida, dejando huecos o huecos.
Los riesgos comunes incluyen:
● Unión de capas débil, lo que puede provocar delaminación.
● Formación de huecos que reducen la confiabilidad eléctrica.
● Degradación de la resina, que debilita la estructura de la PCB.
Es necesario un control cuidadoso de la presión para evitar estos riesgos. Los ingenieros deben monitorear de cerca el proceso para garantizar que cada PCB cumpla con estrictos estándares de calidad. El control de presión confiable respalda el rendimiento y la durabilidad a largo plazo de cada tabla.
Rangos Óptimos y Control de Calidad
Temperatura y presión recomendadas
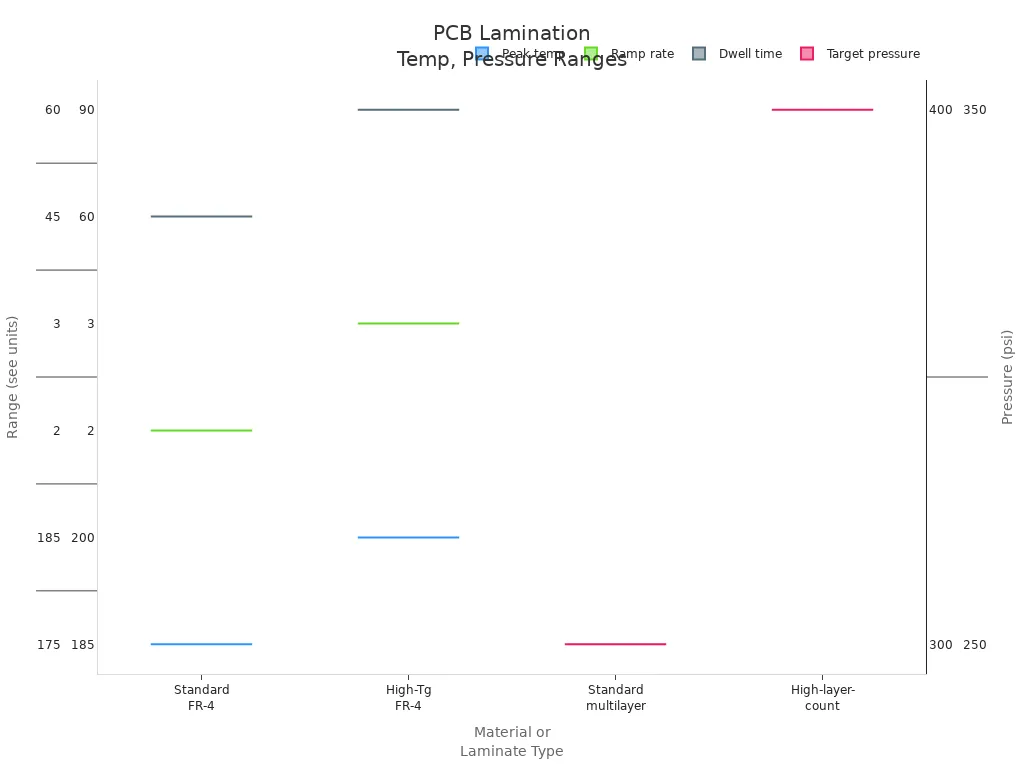
Seleccionar la temperatura y presión adecuadas es esencial para un proceso exitoso de laminación de PCB multicapa. Las pautas de la industria recomiendan los siguientes rangos para materiales comunes:
● Temperatura para materiales FR-4: 180°C a 200°C (356°F a 392°F)
● Presión para tableros multicapa estándar: 250–350 psi
● Presión para tableros con un alto número de capas: 300 a 400 psi
Los estándares internacionales, como el IPC-6012, proporcionan objetivos más detallados para diferentes materiales. La siguiente tabla resume estos valores:
| Parámetro | Estándar FR-4 | FR-4 de alta Tg | poliimida | Rogers |
|---|
| temperatura máxima | 175-185°C | 185-200°C | 200-220°C | 190-210°C |
| Tasa de rampa | 2-3°C/minuto | 2-3°C/minuto | 1,5-2°C/minuto | 2-3°C/minuto |
| tiempo de permanencia | 45-60 minutos | 60-90 minutos | 90-120 minutos | 60-90 minutos |
Presiones objetivo:
● Multicapa estándar: 250-350 psi
● Alto número de capas: 300-400 psi
● Materiales de PTFE: 100-200 psi
● Cobre pesado (3+ oz): 350-400 psi
Nivel de vacío: Menos de 5 mbar (0,5 kPa) antes de la aplicación de calor.
Consecuencias de las desviaciones
Mantener ajustes específicos de temperatura y presión durante el proceso de prensado es crucial para la calidad de los PCB multicapa. Las desviaciones de los rangos recomendados pueden provocar problemas importantes como delaminación, deformación y uniones de cobre débiles. Estos problemas comprometen la integridad y confiabilidad de las placas. Incluso pequeños cambios en los parámetros del proceso pueden provocar defectos que afecten el rendimiento eléctrico y mecánico de la PCB.
Nota: El control constante de la temperatura y la presión ayuda a prevenir fallas costosas y garantiza que cada PCB cumpla con estrictos estándares de la industria.
Defectos comunes
Cuando la temperatura o la presión caen fuera del rango óptimo, pueden aparecer varios defectos en la PCB:
● Delaminación entre capas
● Huecos o bolsas de aire dentro del tablero.
● Deformación o flexión de la PCB terminada
● Enlaces débiles de cobre y resina
● Curado incompleto de la resina.
Estos defectos pueden reducir la vida útil de la PCB y provocar fallas en aplicaciones exigentes. La supervisión cuidadosa y el control de calidad durante la laminación ayudan a BenPCB a ofrecer placas confiables para electrónica avanzada.
Desafíos y soluciones prácticas
Métodos de seguimiento y control
Los fabricantes enfrentan varios desafíos al controlar la temperatura y la presión durante el proceso de laminación de PCB. Los perfiles de temperatura desiguales pueden provocar delaminación o deformación. Una presión inconsistente puede provocar huecos entre las capas. Las tecnologías de monitoreo avanzadas ayudan a abordar estos problemas. Los sistemas de calefacción multizona mantienen la uniformidad de la temperatura dentro de ±2°C en toda la placa. Las prensas de laminación modernas utilizan sensores precisos para rastrear tanto la temperatura como la presión en tiempo real. Estos sistemas permiten a los operadores ajustar los parámetros rápidamente, reduciendo el riesgo de defectos en la PCB.
| Método | Beneficio |
|---|
| Laminación asistida por vacío | Reduce los defectos internos. |
| Rampa de temperatura optimizada | Garantiza un curado consistente |
| Distribución controlada de presión | Mejora la unión entre capas. |
| Procesos de curado de múltiples etapas. | Mejora el rendimiento general y la calidad de los PCB. |
BenPCB utiliza estos métodos avanzados para garantizar que cada PCB cumpla con estrictos estándares de calidad.
Variabilidad del equipo
La variabilidad del equipo puede afectar la consistencia del proceso de laminación de PCB. Las prensas de laminación al vacío multizona controlan la temperatura y la presión en diferentes zonas. Este enfoque garantiza un curado uniforme y reduce la tensión interna. Sin embargo, incluso pequeñas diferencias en la calibración del equipo pueden afectar el producto final. La calibración adecuada evita un calentamiento desigual y un choque térmico. También ayuda a ajustar los cambios en los lotes de materiales. BenPCB invierte en equipos modernos y calibración periódica para mantener una alta confiabilidad.
Garantizar resultados consistentes
Los fabricantes siguen las mejores prácticas para lograr resultados consistentes en la producción de PCB. Las prensas calibradas con múltiples zonas garantizan una presión y temperatura uniformes. El enfriamiento a plena presión hasta 50°C mantiene la planitud. Los cupones testigo rastrean las condiciones reales del proceso, lo que permite realizar ajustes inmediatos. Los operadores registran los parámetros de laminación para cada ejecución, creando una base de datos para la resolución de problemas. Las inspecciones posteriores a la laminación, como los análisis de rayos X y de sección transversal, verifican la integridad estructural de cada PCB. El compromiso de BenPCB con estas prácticas respalda el rendimiento y la confiabilidad a largo plazo.
El control preciso de la temperatura y la presión es esencial para producir placas PCB de alta calidad. Estos parámetros mejoran la resistencia de la unión, reducen los defectos y garantizan la confiabilidad a largo plazo. Los métodos de laminación avanzados de BenPCB respaldan un rendimiento constante de la PCB al minimizar los huecos y mantener la integridad de la capa. Incluso pequeños cambios de temperatura pueden afectar el flujo de resina y la calidad de la PCB.
Los ingenieros y fabricantes deberían centrarse en:
● Monitoreo de la temperatura y presión de laminación de PCB
● Uso de materiales nuevos y almacenamiento adecuado
● Garantizar calor y presión uniformes durante el curado
● Alinear capas cuidadosamente para cada PCB

 es


 WhatsApp